BISNIS BARU · INSPEKSI VISUAL AI
WireVision 360 — Sistem inspeksi kawat otomatis 360° berbasis AI
Sistem inspeksi kualitas yang terus memantau produksi kawat dengan AI serta secara otomatis mengelola deteksi cacat, pelacakan lokasi, penandaan, dan riwayat inspeksi.
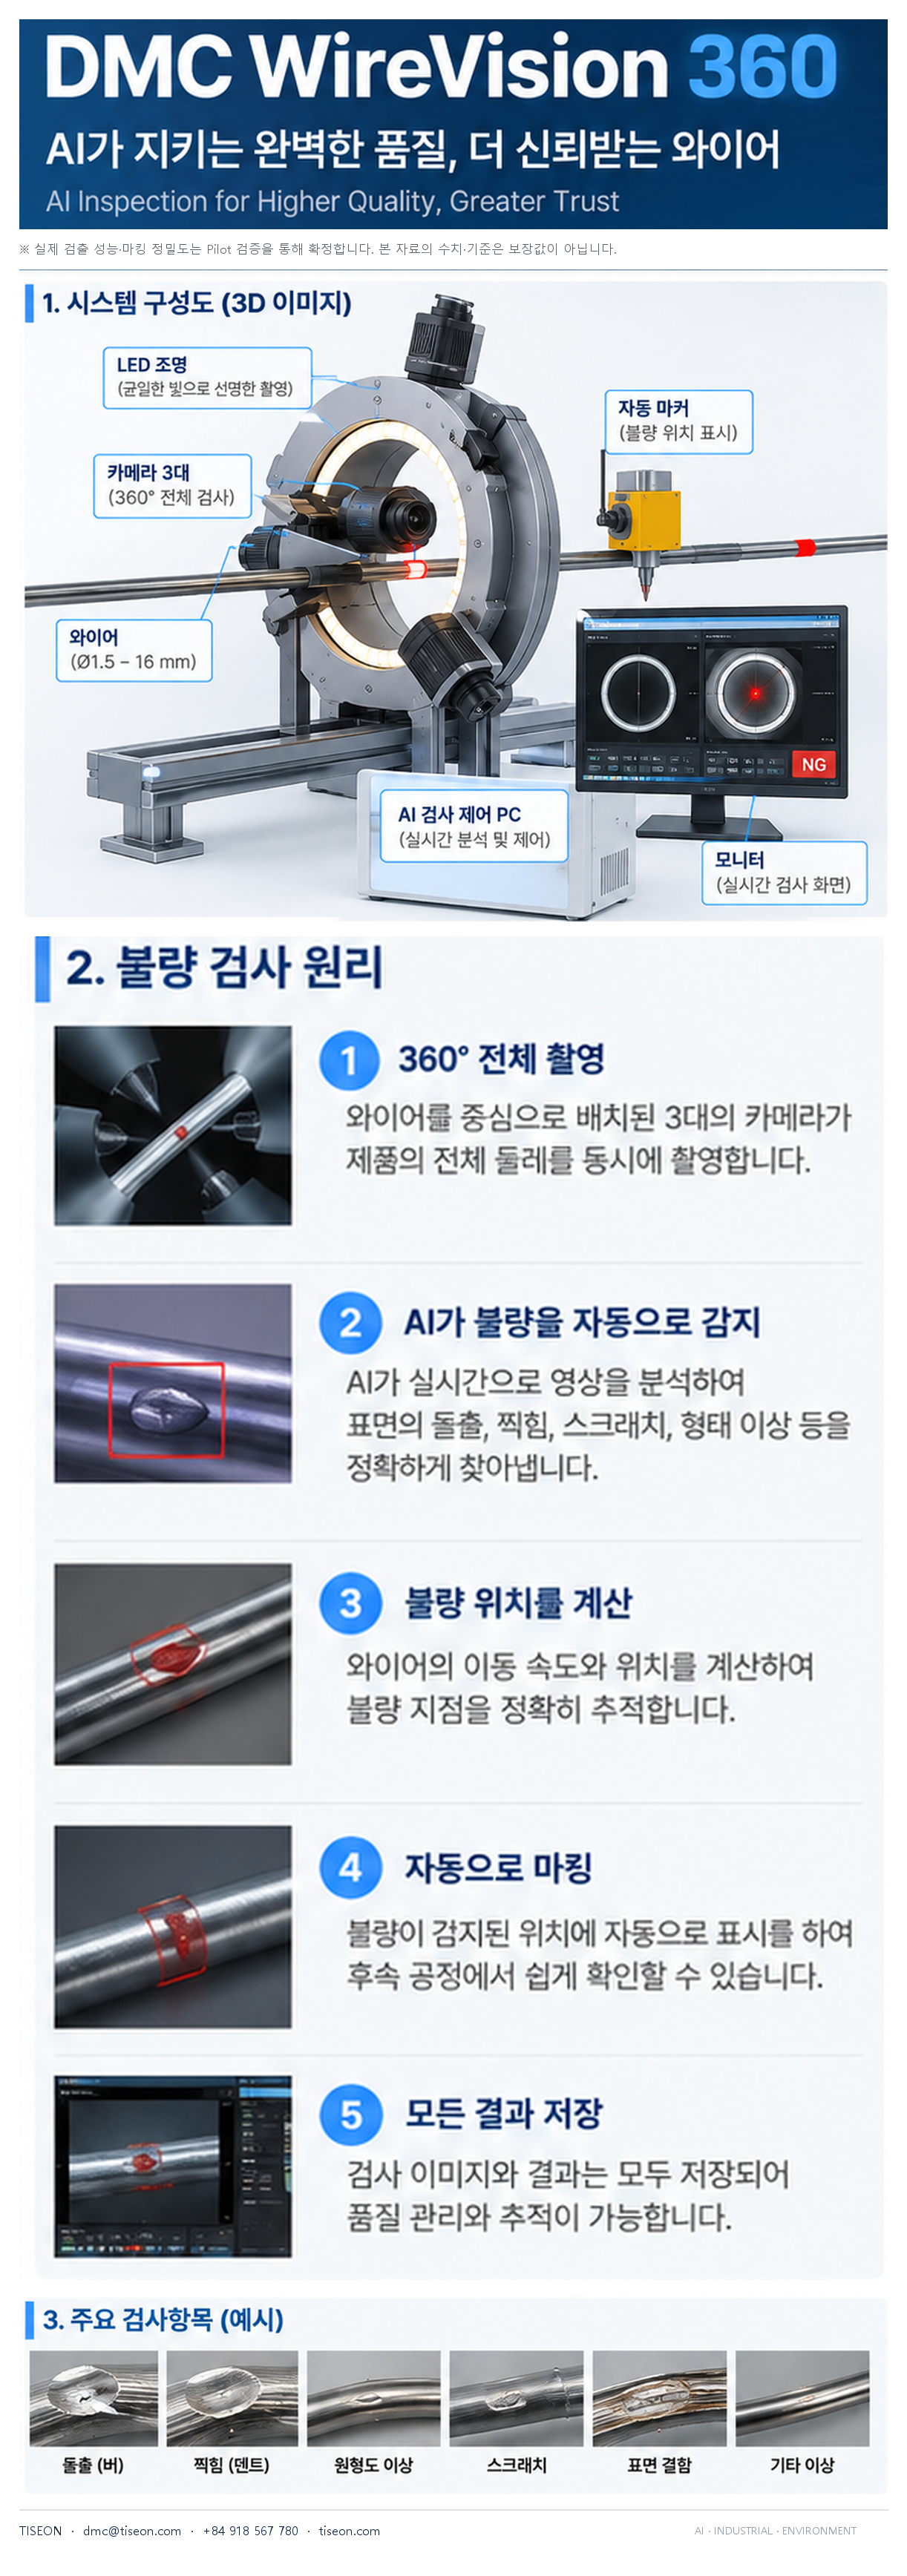
Gambar katalog dan diagram adalah versi asli bahasa Korea. Berkas terjemahan tidak tersedia.
SISTEM
Konfigurasi sistem
Sistem terdiri dari 3 kamera, lampu LED, penanda otomatis, dan PC kendali inspeksi AI. Diagram berikut merupakan ilustrasi konseptual buatan; spesifikasi peralatan sebenarnya dirancang sesuai kondisi lokasi.
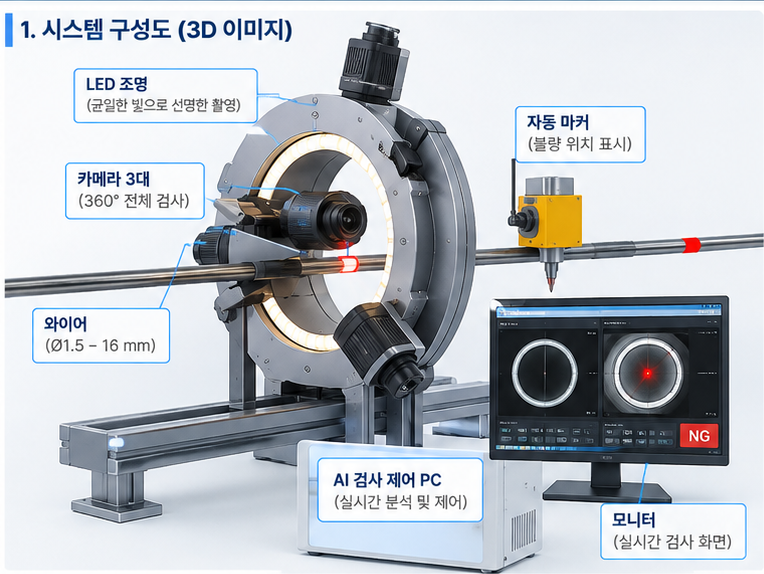
※ Kriteria deteksi sebenarnya ditetapkan setelah validasi Pilot dengan sampel normal dan cacat.
Material inspeksi
Kawat baja · Baja tahan karat
Diameter
Ø1.5 ~ 16 mm
Metode inspeksi
3 kamera industri · Inspeksi berkelanjutan 360°
Tahap implementasi
Pilot satu lini → Perluasan
Tujuannya bukan sekadar menggantikan inspeksi visual, melainkan memantau seluruh produksi tanpa henti dengan AI, mengurangi inspeksi terlewat, dan menyimpan bukti kendali mutu sebagai data.
CARA KERJA
Alur inspeksi
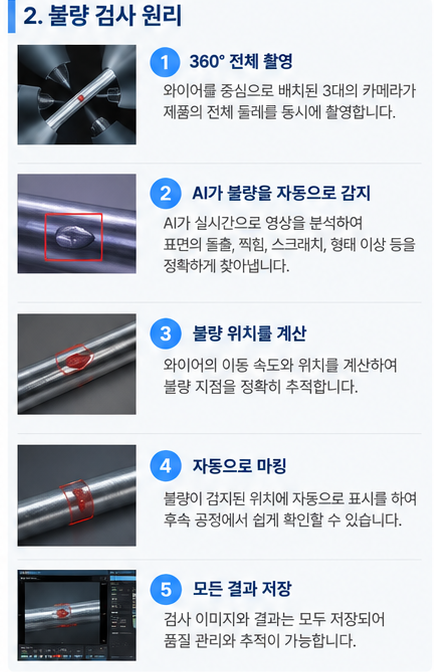
AI menganalisis gambar kamera secara waktu nyata untuk menemukan penyimpangan dari kondisi normal. Jika kandidat cacat teridentifikasi, posisinya dilacak untuk penandaan dan pencatatan otomatis.
01
Pengambilan gambar
Pengambilan gambar terus-menerus dengan 3 kamera
02
Analisis AI
Membandingkan dengan pola normal
03
Klasifikasi cacat
Klasifikasi anomali secara otomatis
04
Pelacakan posisi
Menghitung jarak pergerakan kawat
05
Penandaan otomatis
Menandai lokasi cacat
06
Penyimpanan catatan
Menyimpan gambar, posisi, dan waktu
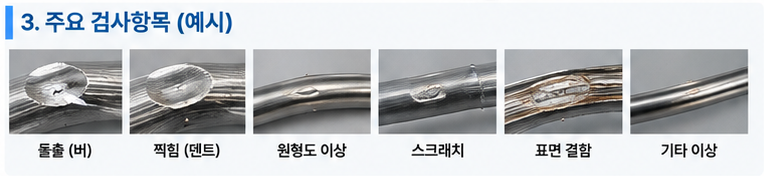
Contoh objek inspeksi
- Tonjolan · Geram
- Penyok · Lekukan
- Kelainan kebulatan dan profil
- Goresan dan kerusakan permukaan
- Anomali permukaan berulang
※ Kriteria deteksi sebenarnya ditetapkan setelah validasi Pilot dengan sampel normal dan cacat.
Informasi inspeksi tersimpan
Riwayat inspeksi disimpan sebagai data untuk mendukung kendali mutu.
- Gambar cacat
- Lokasi cacat
- Waktu kejadian
- Informasi Run/Lot produksi
- Hasil klasifikasi AI
- Pemeriksaan operator dan tindakan akhir
PILOT
Rencana validasi implementasi
Kinerja deteksi dan akurasi penandaan sebenarnya ditetapkan melalui validasi Pilot. Angka tingkat deteksi, presisi, dan kecepatan hanya merupakan target validasi Pilot, bukan jaminan.
LANGKAH 1
Instalasi Pilot
Pasang alat inspeksi pada satu lini produksi — Validasi kesesuaian mekanis dan kualitas gambar
LANGKAH 2
Pengujian AI
Pelatihan dan pengujian sampel normal/cacat — Periksa cakupan deteksi dan deteksi palsu
LANGKAH 3
Operasi berkelanjutan
Inspeksi terus-menerus selama produksi — Periksa stabilitas dan inspeksi terlewat
LANGKAH 4
Posisi dan penandaan
Lacak dan tandai cacat secara otomatis — Validasi akurasi penandaan
LANGKAH 5
Perluasan penerapan
Perluas ke lini tambahan setelah lulus Pilot — Kriteria mutu yang sama
PRINSIP
Prinsip inspeksi cacat — Katalog